
Technologiczne wyzwania przy wytwarzaniu próbek dla substancyjnych wyrobów medycznych
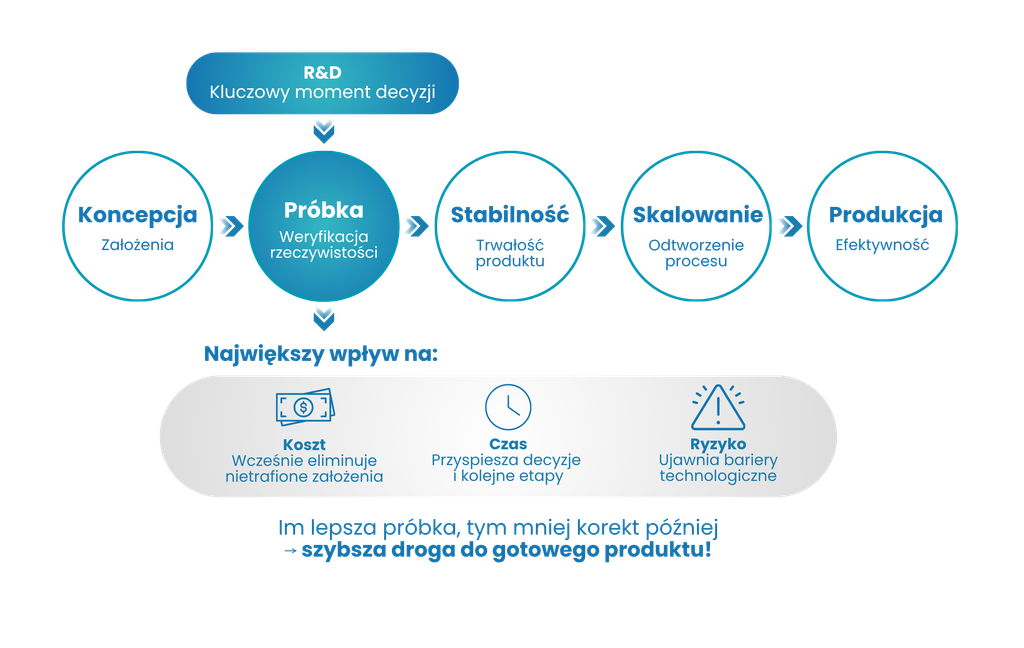
Na papierze produkt może być dopracowany. W laboratorium R&D szybko jednak okazuje się, że między założeniem a wykonaniem istnieje szeroka przestrzeń ryzyka. To właśnie pierwsza próbka najczęściej weryfikuje, czy dany pomysł ma realne szanse stać się produktem.
Gdy teoria spotyka praktykę
Przez ponad 15 lat pracy w obszarze rozwoju produktów wielokrotnie przekonałam się, że na etapie koncepcji większość projektów wygląda obiecująco. Skład się zgadza, założenia technologiczne wydają się logiczne, a harmonogram rozwoju produktu wygląda realistycznie. Prawdziwa weryfikacja zaczyna się jednak dopiero w momencie przygotowania pierwszej próbki technologicznej. To właśnie wtedy teoria spotyka się z praktyką, a formulacja po raz pierwszy pokazuje, czy rzeczywiście ma potencjał stać się stabilnym i powtarzalnym produktem.
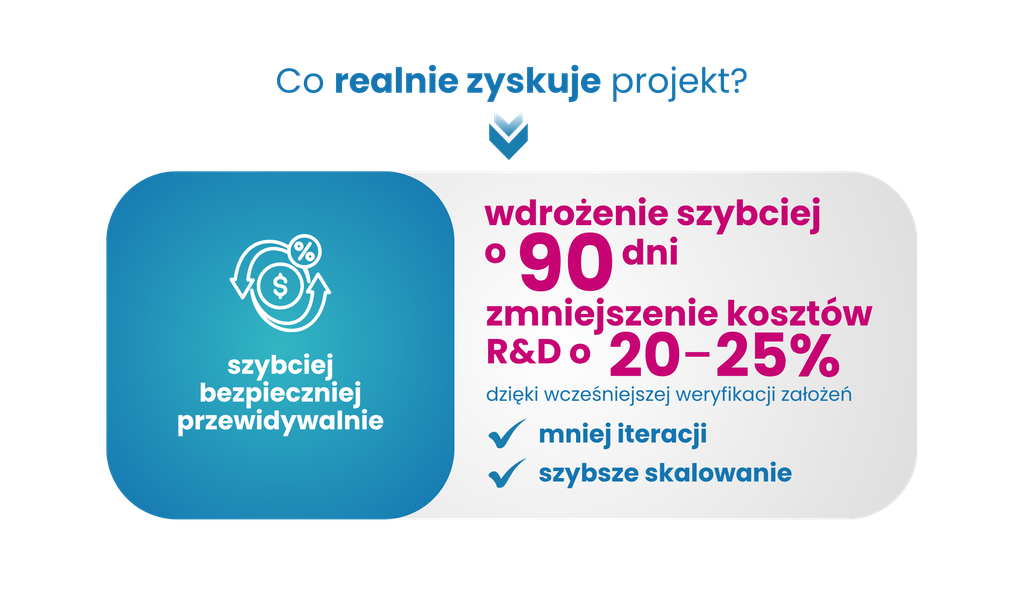
Złożoność formulacji, wymagania regulacyjne oraz konieczność zapewnienia powtarzalności procesu sprawiają, że przygotowanie próbki staje się jednym z najbardziej wymagających etapów projektu. To tutaj ujawniają się zależności, które wcześniej mogły pozostawać niewidoczne: interakcje składników, wpływ parametrów procesu czy ograniczenia technologiczne. W efekcie etap ten często determinuje rzeczywiste koszty oraz czas realizacji całego przedsięwzięcia. Jednocześnie to właśnie w tym miejscu pojawia się największy potencjał optymalizacyjny. Właściwie zaplanowane i konsekwentnie prowadzone prace rozwojowe pozwalają nie tylko szybciej identyfikować problemy, ale również skuteczniej im przeciwdziałać. Dzięki temu możliwe jest ograniczenie liczby nieudanych prób, skrócenie czasu iteracji oraz przyspieszenie przejścia do kolejnych etapów projektu. W praktyce oznacza to skrócenie czasu wprowadzenia produktu na rynek nawet o ok. 3 miesiące w stosunku do pierwotnych założeń oraz osiągnięcie wymiernych oszczędności finansowych, szacunkowo na poziomie ok. 20–25% kosztów fazy rozwojowej, głównie poprzez redukcję liczby powtórzeń prób, szybsze skalowanie procesu, mniejsze zużycie surowców, redukcję badań oraz ograniczenie czasu pracy zespołu projektowego.
W warunkach dynamicznie zmieniającego się otoczenia rynkowego tempo działania staje się równie istotne jak jakość końcowego produktu. Wyspecjalizowane firmy świadczące usługi R&D efektywnie zarządzające etapem badań i rozwoju, zyskują większą kontrolę nad procesem rozwoju, a tym samym osiągają przewagę czasową. Coraz wyraźniej widać, że to właśnie na tym etapie kształtuje się realna konkurencyjność, pod warunkiem, że działania prowadzone są w sposób świadomy, systematyczny i zintegrowany.
Dlaczego największe wyzwania technologiczne pojawiają się dopiero na etapie prac laboratoryjnych?
Przejście od koncepcji do fizycznej próbki wymaga znacznie więcej niż odwzorowania składu. Nawet najlepiej zaprojektowana formulacja podlega wpływowi parametrów procesowych, które mogą istotnie zmieniać jej charakterystykę. W praktyce oznacza to konieczność uwzględnienia takich czynników jak: sposób i dynamika mieszania, kolejność dodawania składników, warunki środowiskowe, skala procesu. To właśnie na tym etapie najczęściej ujawniają się rozbieżności pomiędzy przyjętymi założeniami a uzyskiwanymi rezultatami. Nie wszystkie zmienne mogą zostać przewidziane na etapie projektowania, dlatego rozwiązania, które w ujęciu teoretycznym wydają się optymalne, w praktyce mogą napotykać nieoczekiwane trudności. Doświadczony
technolog jest w stanie już we wczesnych fazach prac zidentyfikować nawet subtelne nieprawidłowości i wprowadzić odpowiednie modyfikacje, co pozwala ograniczyć ryzyko komplikacji oraz opóźnień na dalszych etapach realizacji projektu.
Surowiec zgodny ze specyfiakacją, a jednak problematyczny
Znaczącym, a często bagatelizowanym źródłem zmienności w procesie opracowywania produktu są surowce. Składniki o tej samej nazwie, pochodzące od różnych producentów, mogą wykazywać istotnie odmienne właściwości fizykochemiczne i funkcjonalne. Nawet niewielkie różnice w parametrach jakościowych mogą wpływać na kluczowe cechy formulacji takie jak: lepkość, gęstość, smak, zapach, a także stabilność produktu końcowego.
Można wyobrazić sobie sytuację, w której przez wiele miesięcy prowadzone są prace nad rozwojem formulacji. Próbka laboratoryjna zostaje zaakceptowana, a badania stabilności kończą się pozytywnie. Nagle jednak proces przestaje być powtarzalny. Zmianie ulegają właściwości organoleptyczne. Lepkość i konsystencja odbiegają od dotychczas uzyskiwanych wyników. Rozpoczyna się szczegółowa analiza przyczyn tych odchyleń. W jej trakcie okazuje się, że producent jednego z surowców wprowadził modyfi kacje w procesie jego wytwarzania. Choć zmiany te były niewielkie i teoretycznie nie powinny wpłynąć na specyfi kację jakościową, w praktyce wpłynęły na jakość końcowej formulacji. Dlatego tak ważna jest kwalifikacja dostawców i określenie wymagań jakościowych surowców, a także ich ciągłe monitorowanie w całym cyklu życia produktu.
Dobre próbki zaczynają się od zrozumienia surowca
Na etapie planowania wytworzenia próbki technologicznej kluczowe jest nie tylko dobranie właściwej receptury, ale również szczegółowa analiza potencjalnych niezgodności pomiędzy surowcami oraz ich indywidualnych właściwości. W praktyce oznacza to konieczność uwzględnienia takich czynników jak wrażliwość na światło, tlen, temperaturę czy pH. Pominięcie tych aspektów może prowadzić do powstania niestabilnej formulacji.
Szczególnym przykładem surowca wymagającego zaawansowanej kontroli procesowej jest N-acetylocysteina (NAC). Jest to substancja wyjątkowo wrażliwa na utlenianie, dlatego proces technologiczny musi być zaprojektowany w sposób ograniczający kontakt z tlenem m.in. poprzez kontrolę intensywności mieszania oraz unikanie nadmiernego napowietrzania układu. Dodatkowo NAC wykazuje wrażliwość na światło, co wymaga odpowiedniego zabezpieczenia zarówno w trakcie wytwarzania próbki, jak i jej późniejszego przechowywania. Brak kontroli tych parametrów może prowadzić do degradacji surowca jeszcze przed rozpoczęciem właściwych badań. Istotnym aspektem jest również obecność zanieczyszczeń śladowych, w tym jonów metali ciężkich, które mogą katalizować procesy utleniania NAC. Z tego względu, przy projektowaniu receptury z jej udziałem, konieczne jest zastosowanie odpowiednich chelatorów stabilizujących układ.
Przykład ten pokazuje, że skuteczne opracowanie próbki wymaga nie tylko znajomości samej formulacji, ale przede wszystkim głębokiego zrozumienia właściwości fizykochemicznych surowców. Ich właściwe uwzględnienie już na etapie planowania pozwala uniknąć błędów, które mogłyby istotnie wpłynąć na wyniki prac rozwojowych oraz wydłużyć czas realizacji projektu.
Jakość, która pozostaje niezmienna
Opracowanie próbki laboratoryjnej nie ogranicza się wyłącznie do uzyskania pożądanych parametrów w danym momencie. Kluczowym aspektem jest ocena, w jaki sposób produkt będzie zachowywał się w czasie, w różnych warunkach użytkowania, przechowywania a nawet w transporcie.
Badania stabilności stanowią jeden z fundamentalnych elementów etapu rozwoju formulacji. Uwzględniają one wpływ czynników środowiskowych, takich jak temperatura, światło czy wilgotność, a ich odpowiednie zaplanowanie i przeprowadzenie umożliwia prognozowanie zmian zachodzących w produkcie w czasie. Pozwalają one określić, czy formulacja zachowuje zakładane parametry fizykochemiczne, funkcjonalność oraz czy pozostaje bezpieczna dla użytkownika przez cały deklarowany okres trwałości. Wyniki badań stabilności umożliwiają wczesne wykrycie nieprawidłowości, takich jak rozwarstwianie, zmiany lepkości, degradacja składników aktywnych czy pogorszenie właściwości sensorycznych.
Istotną rolę na tym etapie odgrywa dostęp do odpowiednio wyposażonego laboratorium analitycznego oraz doświadczenie zespołu badawczego. Nowoczesne zaplecze badawcze pozwala na przeprowadzenie szerokiego zakresu analiz oraz szybką identyfikację problemów już na wczesnym etapie prac. W sytuacji braku własnej infrastruktury możliwe jest zlecenie badań wyspecjalizowanym laboratoriom zewnętrznym.
Ścisła współpraca technologa i analityka znacząco usprawnia proces badawczy, umożliwiając trafny dobór metod analitycznych oraz szybkie wprowadzanie niezbędnych modyfikacji formulacji, co przekłada się na skrócenie czasu opracowania stabilnego i bezpiecznego produktu.
Gdy technologia stawia granice
Każda koncepcja formulacyjna wymaga weryfikacji pod kątem możliwości jej realizacji w określonych warunkach. Ograniczenia aparaturowe, wymagania dotyczące czystości procesowej oraz konieczność zapewnienia wysokiej powtarzalności sprawiają, że proces opracowania próbki ma charakter nie tylko projektowy.
W praktyce oznacza to konieczność równoczesnego uwzględnienia formulacji i technologii jej wytwarzania. Parametry takie jak sposób mieszania czy jego intensywność mają bezpośredni wpływ na strukturę produktu. Układy wrażliwe na siły ścinające, mogą zmieniać swoją lepkość, stabilność czy jednorodność w zależności od zastosowanej energii mieszania. Równie istotna jest kontrola temperatury. Nawet niewielkie odchylenia mogą wpływać na rozpuszczalność składników, przebieg procesów fizykochemicznych czy trwałość formulacji.
Znaczenie ma również dostępne wyposażenie, które w praktyce w dużym stopniu determinuje przebieg procesu technologicznego. Geometria naczynia, typ mieszadła oraz obecność elementów takich jak homogenizatory czy przegrody (baffles) wpływają na sposób rozkładu energii w układzie, a tym samym na strukturę oraz właściwości końcowej formulacji. W efekcie ta sama receptura może prowadzić do różnych rezultatów w zależności od konfiguracji sprzętowej, co oznacza, że rozwiązania skuteczne w warunkach laboratoryjnych nie zawsze mogą zostać bezpośrednio przeniesione do skali produkcyjnej.
Doświadczenie zespołów takich jak Gofarm pokazuje, że podejście systemowe, łączące formulację, parametry procesu oraz możliwości aparaturowe, pozwala już na wczesnym etapie identyfikować potencjalne ograniczenia i świadomie uwzględniać je w procesie rozwoju produktu. Kluczową rolę odgrywa tutaj odpowiednio zaprojektowane zaplecze technologiczne, umożliwiające wierne odwzorowanie warunków produkcyjnych już podczas prac laboratoryjnych. Przykładem jest reaktor próżniowy z homogenizatorem marki Becomix, wykorzystywany w laboratorium Gofarm. Urządzenie to konstrukcyjnie i funkcjonalnie jest bardzo zbliżone do rozwiązań stosowanych w produkcji przemysłowej, dzięki czemu pozwala skutecznie prowadzić procesy skalowania oraz w dużym stopniu odtworzyć warunki procesu produkcyjnego już na etapie rozwoju formulacji.
Uzupełnieniem zaplecza jest również mniejszy reaktor marki IKA, umożliwiający prowadzenie procesów mieszania, homogenizacji oraz pracy pod próżnią przy jednoczesnej kontroli temperatury. Aparatura tego typu doskonale sprawdza się podczas opracowywania pierwszych próbek laboratoryjnych oraz szybkiej
oceny wpływu parametrów technologicznych na zachowanie formulacji. Laboratorium zostało także kompleksowo
wyposażone w urządzenia do opracowywania form suchych: od młyna, przez granulator, aż po tabletkarkę laboratoryjną. Takie zaplecze umożliwia prowadzenie pełnych prac rozwojowych nad różnymi postaciami produktu, przy jednoczesnym zachowaniu wysokiej elastyczności i możliwości szybkiej optymalizacji procesu.
Od laboratorium do produkcji
W praktyce jednym z kluczowych wyzwań jest transfer technologii z poziomu laboratoryjnego do skali produkcyjnej. Nie każda próbka opracowana w warunkach laboratoryjnych może zostać bezpośrednio przeniesiona do produkcji. Często okazuje się, że proces w większej skali zachowuje się inaczej lub prowadzi do uzyskania produktu o odmiennych właściwościach niż pierwotnie zakładano. Wynika to m.in. z różnic w warunkach mieszania, stopniu napowietrzenia, rozkładzie temperatury, efektywności homogenizacji czy czasie trwania poszczególnych etapów procesu.
Można wyobrazić sobie typową sytuację: formulacja została opracowana w skali laboratoryjnej, próbka została zaakceptowana, a następnie przeprowadzono serię badań wymagających czasu. Zapada decyzja o skalowaniu procesu. W warunkach większego urządzenia okazuje się jednak, że masa zaczyna zachowywać się zupełnie inaczej niż w zlewce. W tym momencie kluczowa staje się szybka reakcja technologiczna. Konieczne jest podjęcie decyzji, jak zmodyfikować proces, aby uniknąć strat czasu i kosztów.
Właśnie dlatego istotne jest odpowiednie wyposażenie laboratorium technologicznego. Wykorzystanie aparatury możliwie zbliżonej do urządzeń produkcyjnych takich jak mieszalniki z homogenizacją czy systemy pracujące w warunkach próżni, pozwala lepiej odwzorować rzeczywiste warunki procesu. Takie podejście znacząco zwiększa szanse na skuteczne skalowanie i ogranicza ryzyko problemów na etapie wdrożenia.
Choć wytwarzanie próbek i skalowanie procesu wiąże się z wieloma wyzwaniami, są one naturalnym elementem rozwoju każdej formulacji. Każdy etap, od laboratorium po skalę produkcyjną, dostarcza cennych informacji, które pozwalają udoskonalać produkt i proces.
W sytuacji, gdy firma nie posiada własnego działu R&D, potrzebuje dodatkowego wsparcia rozwojowego lub prowadzi równolegle wiele projektów, współpraca z zewnętrznym, doświadczonym partnerem może realnie przyspieszyć drogę od koncepcji do gotowego produktu.
To rozwiązanie pozwala oddać odpowiedzialność za cały proces R&D doświadczonym ekspertom, zwiększyć tempo prac, ograniczyć ryzyko opóźnień i szybciej reagować na potrzeby rynku. W praktyce oznacza to krótszy czas wdrożenia produktu, lepsze wykorzystanie zasobów oraz szybsze osiągnięcie efektu biznesowego – w tym wcześniejsze wejście produktu do sprzedaży.
W Gofarm, gdzie od ponad dekady prowadzimy prace badawczo rozwojowe, głównie w zakresie substancyjnych wyrobów medycznych, wspieramy fi rmy w kompleksowych procesach: od rozwoju koncepcji, przez prace formulacyjne i rejestracyjne, po przygotowanie produktu do wdrożenia. Dzięki temu nasi partnerzy mogą skoncentrować się na sprzedaży i budowaniu portfolio, a prace rozwojowe powierzyć zespołowi, który realizuje
je na co dzień.
Artykuł przygotowany przez:
Artykuł znalazł się w numerze 01/26 Med Industry Insight.

Czytaj również
Zobacz wszystkie

Informacja profesjonalna (MDR)
Portal przeznaczony jest wyłącznie dla profesjonalistów. Zawarte tu treści o charakterze technicznym i regulacyjnym dotyczą Rozwoju, produkcji oraz certyfikacji wyrobów medycznych i są kierowane do producentów oraz dostawców. Materiały nie są przeznaczone dla osób trzecich, nie stanowią porad medycznych ani ofert dla konsumentów. Wejście do serwisu oznacza potwierdzenie statusu profesjonalisty.